1、项目概况
新疆某企业配套的年产60万吨甲醇精馏装置,原设计采用3塔甲醇精馏工艺流程,未设计常压塔后配套的杂醇回收塔。但随着甲醇合成催化剂失活,粗甲醇产品质量有所降低,其中杂醇含量升高,造成精馏装置回收效率降低 。
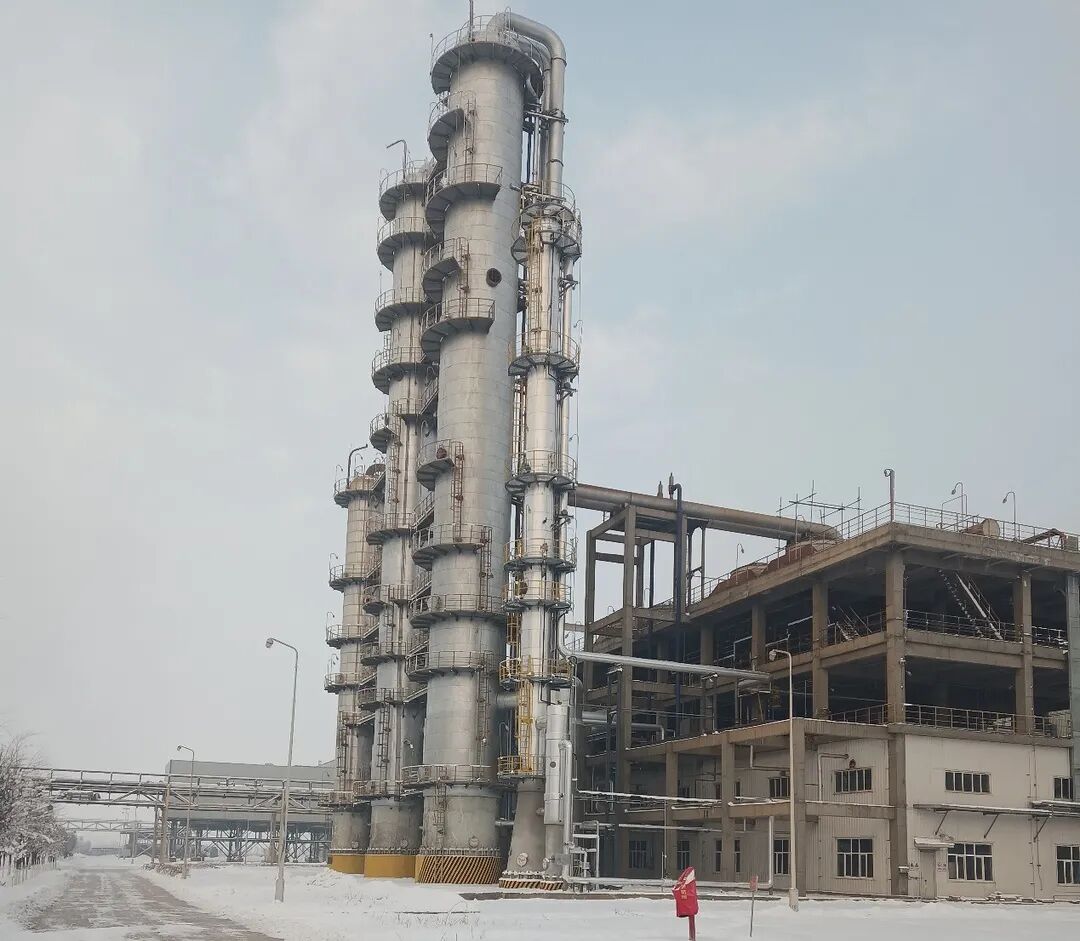
企业关心生产收益,对于损失的甲醇进行回收提出要求。我公司对业主出现的问题进行摸底及分析,当时为保证常压塔正常指标,通过侧线采出的杂醇约在3.7t/h,其中甲醇含量约32.5%(wt%),针对此问题我们与业主进行深入交流,同时业主也提出以下三点改造效果要求:
● 满足回收的甲醇纯度达到90%(wt%)以上;
● 侧采醇含量不低于60%(wt%);
● 塔底废水中甲醇含量不超过100ppm。
2、项目开车指标
2020年8月30日,新业能源甲醇精馏回收塔正式开车调试,通过调试及运行至今,业主提出的三点重要指标如下:
● 回收的甲醇纯度平均达到98%(wt%);
● 侧采醇含量平均不低于70%(wt%);
● 塔底废水中甲醇含量未检测出。
3、经济效益分析
| 序号 | 物料名称 | 单价(元) | 数量 | 总金额(元) |
| 1 | 提浓粗甲醇(产品) | 1265 | 2005 | 2536325 |
| 2 | 提浓杂醇(产品) | 489 | 903 | 441567 |
| 合计 | 2977892 | |||
据业主介绍,该月的杂醇回收运行成本约120万元,因此该月的纯回收效益约为177.7万元。
4、核心技术
此次为新业能源提供的回收塔内件采用CJVP系列专利塔板,该塔板是在CJST塔板的设计理念的基础上开发出来的专利塔板,它同样是利用喷射态的传质机理:以气相为连续相、液相为分散相,气体通过提升液体进行喷射传质。其具备传质效率高、空间利用率高、处理能力大、超强抗堵性强以及安装检修方便。
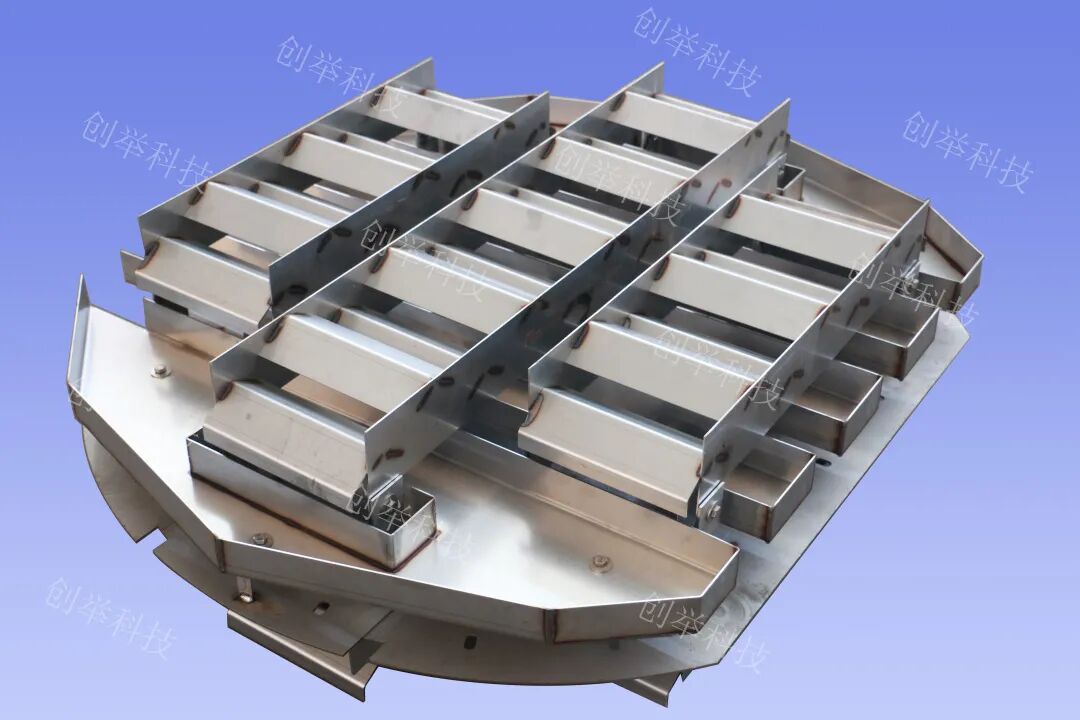
(1)结构特点:
● 板孔与V型分离板组合提升了传质空间高度,从而延长了气液接触时间,有利于传质完成;
● 双层V型板组合能有效降低高气速下的气相雾沫夹带,使得塔板的处理能力更大。
(2)适用工况:
● 大液气比的工况;
● 扩能改造的工况;
● 分离精度要求高的工况。
新业能源甲醇精馏回收塔改造项目一次性取得成功,为业主创造了实质上的效益回收,也再次验证了创举公司CJVP系列塔板的优良性能。创举公司在新业能源再创佳绩,离不开业主对创举公司的信任。愿双方以后能携手共进、合作共赢,共同为煤化工的升级提供良策!创举公司希望通过优质的服务、优良的技术为更多的客户解决难题。
上一篇:没有上一篇了
下一篇: 曲靖市沾益区某能源有限公司蒸氨项目


